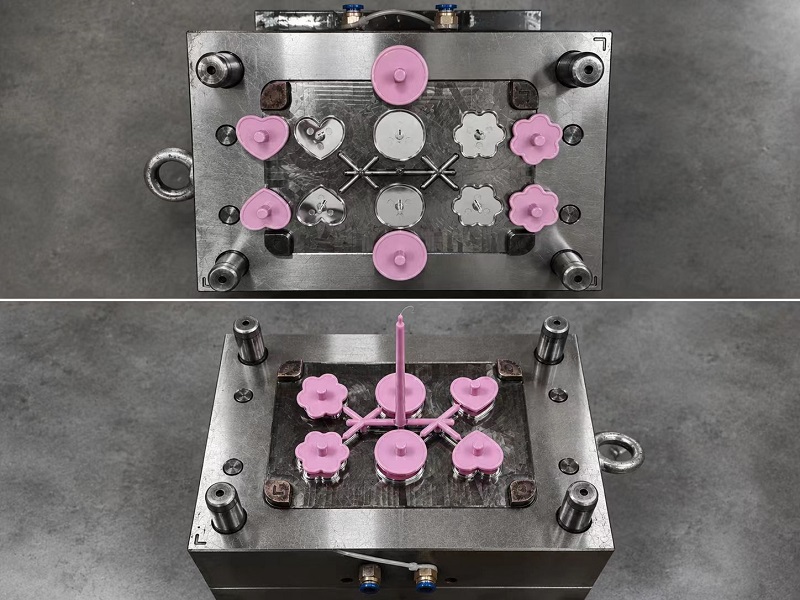
Una piccola punta mancante, un debole segno di avvallamento o una linea netta di bava possono rendere inutilizzabile un pezzo di gioco anche quando la maggior parte della parte sembra corretta. Il nome del difetto è solo il punto di partenza. La geometria, la posizione del punto di iniezione, la ventilazione, il materiale e le impostazioni del processo devono essere esaminati insieme prima di modificare lo stampo o il ciclo di stampaggio.
Risposta rapida
Non correggere un difetto di stampaggio a iniezione basandosi solo sull'aspetto. Contrassegnare la posizione esatta, confrontare cavità e inquadrature, quindi rivedere la registrazione CAD, cancello, guida, ventilazione, materiale e processo. Una modifica del processo può nascondere un problema di progettazione, mentre una sostituzione dello stampo potrebbe non essere necessaria se il difetto deriva da condizioni di stampaggio instabili.
1. Tabella diagnosi difetti
| Difetto | Come appare | Aree da indagare | Perché è importante |
|---|---|---|---|
| Tiro corto | Una punta, una parete sottile o un elemento distante sono incompleti. | Percorsi di flusso sottili, esitazione, posizione del cancello, sfiato, flusso di materiale e impostazioni di riempimento. | Il pezzo potrebbe perdere dettagli, forza o funzione. |
| Flash | Una sottile pellicola indesiderata appare in corrispondenza della linea di giunzione, della posizione dell'inserto o dell'espulsore. | Superfici di adattamento allo stampo, bloccaggio, pressione, temperatura e chiusura usurate. | Flash può creare spigoli vivi e lavori di rifinitura aggiuntivi. |
| Segno del lavandino | Una depressione superficiale appare vicino a una regione spessa, una costola o una sporgenza. | Spessore locale, impaccamento, congelamento del punto di iniezione, ritiro e raffreddamento del materiale. | Cambia la superficie visibile e può indicare un raffreddamento non uniforme. |
| Linea di saldatura | Nel punto in cui si incontrano due fronti di flusso appare una linea o un cambiamento di colore. | Fori, inserti, punti di accesso multipli, modifiche delle pareti, posizione dei punti di accesso e temperatura del fronte di fusione. | La linea può essere estetica o diventare un'area debole. |
| Segni di bruciatura o trappola d'aria | Verso la fine del riempimento si forma un segno scuro o un'area incompleta. | Sfiato, aria intrappolata, velocità di iniezione e percorso del flusso. | Danneggia l'aspetto e può indebolire una piccola caratteristica. |
| Deformazione | La base oscilla, un gettone piatto si arriccia o le caratteristiche di accoppiamento si spostano dalla posizione. | Uniformità della parete, bilancio di raffreddamento, ritiro, impaccamento ed espulsione. | La parte potrebbe non reggere, impilare o assemblare correttamente. |
| Segno di espulsione o deformazione | Dopo il rilascio compaiono segni di spillatura, sbiancamento, trascinamento o piegatura. | Sformo, struttura, sottosquadri, area di espulsione, forza di raffreddamento e rilascio. | I pezzi piccoli possono deformarsi anche quando la cavità si riempie correttamente. |
Quello di AutodeskIndice dei problemi di stampaggio di Moldflowsepara i difetti in base al sintomo poiché problemi apparentemente simili possono avere cause diverse. La domanda utile non è semplicemente "qual è questo difetto?" ma "perché appare in questo luogo e in queste condizioni?"
2. Perché i pezzi piccoli del gioco sono sensibili
I pezzi piccoli spesso combinano una base spessa con elementi decorativi sottili. La plastica fusa può raggiungere facilmente la base ma esitare in un braccio stretto, una lama o un simbolo in rilievo. Autodesk definisce atiro cortocome una cavità che non si riempie perché il flusso si blocca prima che tutti i percorsi siano completati. Percorsi di flusso lunghi o complessi ed esitazione nelle sezioni sottili sono le cause elencate.
Le superfici cosmetiche creano un altro problema. Una depressione che passerebbe inosservata all'interno di un vassoio può essere evidente su un pedone o una miniatura. Autodesk lo notasegni di affondamentocomunemente si verificano in sezioni più spesse o nervature opposte, sporgenze e raccordi interni. Anche il colore e la trama influiscono sulla loro visibilità.
3. Verifiche di progettazione prima del cambio utensile
- Cerca cambiamenti improvvisi nello spessore delle pareti e intersezioni pesanti dietro le facce cosmetiche.
- Confermare che i dettagli sottili abbiano un percorso di flusso realistico dal cancello proposto.
- Controlla lo spiffero su pareti strutturate, tasche profonde e piccoli elementi in piedi.
- Mantenere le linee di saldatura lontane da elementi portanti sottili quando il posizionamento del cancello lo consente.
- Controlla la base per verificare il bilanciamento del raffreddamento in modo che il pezzo finito sia piatto.
- Fornire ai perni di espulsione un'area sufficiente per rilasciare la parte senza forarla o sbiancarla.
Le linee di saldatura si formano nel punto in cui i percorsi del flusso si incontrano, spesso attorno ai fori o dopo la divisione della geometria. Quello di Autodeskguida della linea di saldaturaconsiglia di allontanarli dalle aree sensibili alla resistenza o altamente visibili rivedendo la posizione del cancello e lo spessore delle pareti. Una modifica del cancello può risolvere un problema e crearne un altro, quindi è necessario rivedere l'intero modello di riempimento.
Il punto di accesso, la linea di giunzione, le posizioni dell'espulsore e le zone cosmetiche dovrebbero essere discussi durante il DFM. ILGuida alla preparazione CAD per pezzi di giochi da tavoloelenca i disegni e le note estetiche necessarie prima del preventivo.
4. Come ispezionare i campioni
Un singolo campione interessante non mostra se il processo è stabile. Richiedere parti etichettate per ciascuna cavità e più di un intervallo di stampaggio. Mantieni l'identità della cavità quando confronti dimensioni, peso, colore e difetti.
- Ispezionare sotto un'illuminazione costante e utilizzare le stesse zone difettose su ogni campione.
- Controllare le punte sottili, l'ultima area da riempire, le posizioni delle linee di saldatura e l'area del cancello.
- Posiziona i pezzi in piedi su una superficie di riferimento piana e prova l'accoppiamento delle parti insieme.
- Registrare il numero di cavità, il materiale, il colore, la data del campione e la revisione del processo approvata.
- Fotografa il difetto con la scala e segna la sua esatta posizione sul disegno.
Per uno stampo familiare, confronta tutti i componenti prodotti nello stesso scatto. Una cavità può riempirsi presto mentre un'altra esita. La guida astampi familiari rispetto a stampi separatispiega perché forme diverse devono condividere una finestra di processo compatibile.
5. Cosa approvare prima della produzione
Costruisci uno standard campione firmato attorno alla funzione e all'aspetto. Definire quali superfici sono cosmetiche, quali linee testimone sono previste e quali difetti sono inaccettabili. Evitare termini vaghi come "superficie perfetta" perché non dicono all'ispettore cosa misurare o scartare.
L'accettazione temporanea di un marchio visibile non equivale a correggerne la causa. Se viene accettata una deviazione per un lotto, registrare il campione, la quantità e il titolare dell'approvazione in modo che non diventi silenziosamente il nuovo standard.
- Grado del materiale, colore e struttura della superficie approvati.
- Campione dorato o set di campioni firmato con identificazione della cavità.
- Dimensioni critiche e test funzionali.
- Zone cosmetiche e regole di accettazione dei difetti.
- Requisiti di controllo delle modifiche per revisioni di stampi, materiali e processi.
6. Lista di controllo RFQ e DFM
Inviare al fornitore file STEP, disegni, direzione dei materiali, colore, finitura, quantità e destinazione d'uso. Contrassegna dettagli fragili, superfici di accoppiamento e facce critiche per l'aspetto. Chiedere al rapporto DFM di mostrare il punto di accesso proposto, la linea di giunzione, gli espulsori, lo sformo e le probabili posizioni della linea di saldatura.
KingkeServizio di analisi DFM e stima dei costipuò rivedere questi elementi prima della progettazione dello stampo. Per la sequenza di produzione più ampia, vedere ilGuida alla produzione di componenti personalizzati per giochi da tavolo.
Esaminare i rischi di difetti prima di tagliare l'acciaio
Invia i file CAD, i materiali, le quantità e i requisiti cosmetici per una revisione degli strumenti e del campionamento.
Invia i dettagli del tuo progetto