Sia l'ABS che il polipropilene possono produrre componenti di gioco stampati a iniezione durevoli, ma risolvono diversi problemi di progettazione. L'ABS è spesso il punto di partenza migliore per pezzi rigidi con un aspetto superficiale controllato. Il PP merita attenzione quando la parte deve flettersi, agganciarsi o formare una cerniera vivente. La scelta finale dipende ancora dall'esatta qualità, geometria, decorazione e requisiti del mercato.
Risposta rapida
Inizia con l'ABS per pedine rigide, gettoni, miniature e alloggiamenti in cui la finitura superficiale, il colore e il controllo dimensionale sono importanti. Inizia con PP per clip, porta carte flessibili, funzionalità a scatto e cerniere monopezzo. Quindi seleziona un grado specifico di stampaggio a iniezione e testa la parte reale. ABS e PP sono famiglie di materiali, quindi un confronto generico non può sostituire dati sulle qualità, prototipi o campioni di produzione.
1. La differenza pratica tra ABS e PP
La scelta del materiale inizia da ciò che il componente deve fare. Un segnapunti rigido ha un compito diverso da un fermacarte che si apre ripetutamente. Un vassoio che contiene tessere pesanti presenta rischi diversi rispetto a un pezzo di personaggio dettagliato. Trattare ogni parte della scatola come "plastica" nasconde queste differenze.
L'ABS è un tecnopolimero stirenico utilizzato per prodotti di consumo e giocattoli stampati a iniezione. INEOS StyrolutionGuida ai prodotti ABS standardelenca la resistenza agli urti, la fluidità, la stabilità dimensionale, l'autocolorabilità e una gamma di livelli di brillantezza tra le proprietà della sua famiglia di ABS Terluran. Queste caratteristiche rendono l’ABS un candidato pratico per componenti rigidi visibili.
Il PP è una poliolefina disponibile come omopolimero, copolimero casuale e copolimero ad impatto, con molte formulazioni all'interno di ciascun gruppo. È utile quando la flessibilità controllata fa parte del progetto. LyondellBasellPagina del prodotto Moplen HP501H, ad esempio, descrive un omopolimero PP stampato ad iniezione con rigidità, equilibrio agli urti e prestazioni di cerniera per i tappi. Questo grado è la prova di ciò che un PP adatto può fare, non una specifica per ogni resina PP.
Un fornitore necessita di una direzione del materiale per ciascuna parte. Se la scelta è ancora aperta, descrivere le condizioni richieste di rigidità, flessione, finitura, colore, assemblaggio, temperatura e conformità. Lo stampatore può quindi confrontare i gradi appropriati con gli stessi requisiti.
2. Tabella comparativa tra ABS e PP
| Fattore decisionale | ABS | PP |
|---|---|---|
| Direzione di progettazione tipica | Componenti rigidi a vista, pezzi dettagliati, alloggiamenti e accessori strutturali. | Clip flessibili, funzioni a scatto, cerniere mobili e parti stampate leggere. |
| Rigidità | Spesso selezionato quando la parte deve risultare solida e mantenere la sua forma. | Può essere sufficientemente rigido per molte parti, ma la sua flessibilità controllata è spesso il motivo per sceglierlo. |
| Flessione ripetuta | Non è la prima scelta normale per una cerniera vivente sottile. | I gradi adatti possono funzionare bene con cerniere e clip viventi adeguatamente progettate. |
| Aspetto superficiale | Disponibile in gradi destinati a superfici visibili di alta qualità e brillantezza controllata. | L'aspetto dipende fortemente dal grado, dalla consistenza e dal processo; campionare la superficie finale. |
| Stampa e incollaggio | Solitamente la superficie di partenza più semplice, sebbene inchiostro e adesivo richiedano ancora test. | Una bassa energia superficiale spesso richiede un inchiostro, un adesivo o un trattamento superficiale compatibile. |
| Colore | Buone opzioni di autocolorazione sono disponibili nelle famiglie di ABS standard. | Sono disponibili molti gradi colorati e sistemi masterbatch, ma il colorante può influire sul ritiro e sulle prestazioni. |
| Densità | I gradi rappresentativi di ABS sono più densi dei gradi rappresentativi di PP non caricato. | Una densità inferiore può ridurre il peso della parte, ma l'effetto su un pezzo di gioco piccolo potrebbe essere minore. |
| Comportamento dimensionale | Le famiglie di ABS standard includono gradi promossi per la stabilità dimensionale. | Grado, spessore della parete e condizioni di stampaggio devono riflettersi nella tolleranza di ritiro e nelle dimensioni finali. |
| Decisione finale | Conferma il grado esatto con la revisione CAD, i campioni stampati e i test applicativi. | |
La tabella fornisce una direzione di progettazione, non valori di proprietà universali. Riempitivi, modificatori dell'impatto, contenuto riciclato, coloranti e grado di fluidità possono modificare la rigidità, l'impatto, il ritiro e l'aspetto all'interno di entrambe le famiglie di resine.
3. Quando l'ABS è il punto di partenza migliore
L'ABS è un primo candidato sensato quando un componente deve sembrare rigido, portare dettagli stampati e presentare una superficie estetica controllata. Ciò può includere pedine, pezzi di punteggio, miniature, torri di dadi, alloggiamenti per carte e vassoi strutturali. Kingkecomponenti in plastica per giochi da tavoloLa gamma comprende diversi tipi di accessori rigidi in cui spesso si manifestano questi requisiti.
- La parte necessita di dettagli modellati nitidi e di una sensazione solida.
- La lucentezza visibile, la struttura o una superficie verniciata sono importanti.
- Le funzioni devono rimanere allineate durante l'assemblaggio.
- Il componente presenta sporgenze, pareti o interfacce che necessitano di dimensioni controllate.
- Il design non dipende da una sezione sottile che si flette migliaia di volte.
Un grado ABS rappresentativo per uso generale può combinare fluidità, resistenza agli urti, rigidità, colorabilità e brillantezza, ma un grado non copre tutti i requisiti. Una miniatura con dettagli sottili potrebbe richiedere un diverso equilibrio di flusso e impatto rispetto a un guscio di stoccaggio di grandi dimensioni. Richiedere la qualità esatta e la relativa scheda tecnica prima dell'approvazione.
Clip molto sottili, sostanze chimiche aggressive, esposizione all'esterno, calore insolito o uso a contatto con alimenti possono modificare la direzione del materiale. Dichiara le reali condizioni di utilizzo invece di dare per scontato che un nome familiare di resina le risolva.
4. Quando il PP è il punto di partenza migliore
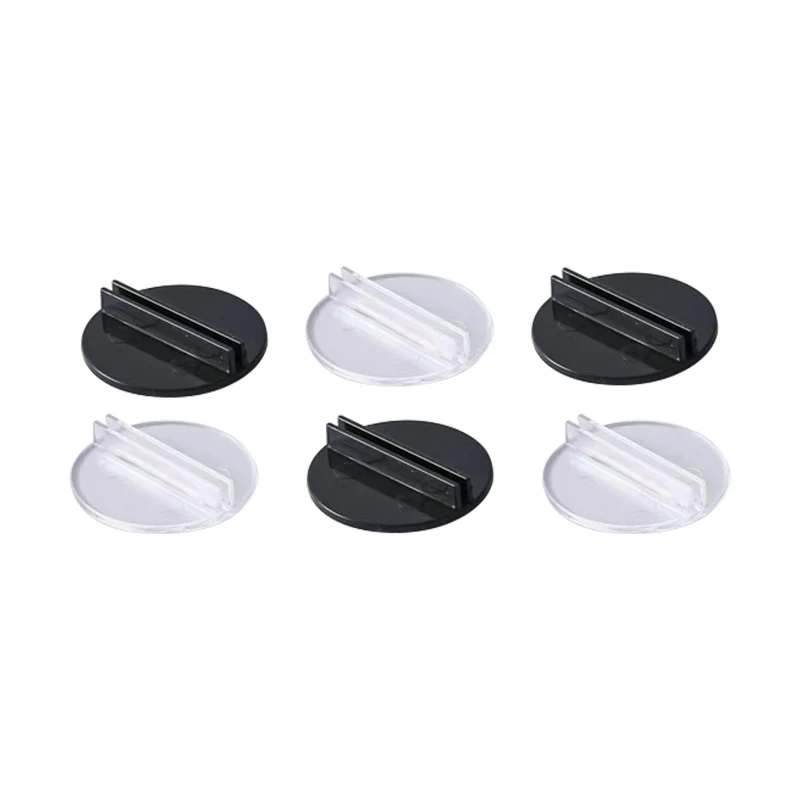
Il PP diventa interessante quando il progetto necessita di movimenti elastici. Portacarte, clip, linguette a scatto, coperchi e caratteristiche di piegatura possono trarre vantaggio da un grado selezionato per la flessibilità. La corrente di LyondellBasellPagina del prodotto Moplen HP501H, ad esempio, identifica le prestazioni delle cerniere sui cappucci per quello specifico grado di stampaggio a iniezione. Un componente di gioco necessita ancora della propria geometria della cerniera e del test del ciclo.
- Una clip o una fessura devono aprirsi leggermente e ritornare senza rompersi.
- Il componente utilizza una cerniera vivente stampata.
- Il peso della parte inferiore è importante per un vassoio o un accessorio di grandi dimensioni.
- Il grado PP previsto offre la necessaria resistenza chimica e alle rotture da stress.
- Il team può convalidare la stampa, l'incollaggio e l'assemblaggio sulla superficie reale.
La PP non è automaticamente morbida. I gradi omopolimerici e copolimerici coprono diverse esigenze di rigidità, impatto e ottica. Un vassoio rigido e una clip flessibile possono entrambi utilizzare PP, ma richiedono gradi diversi. Se condividono uno stampo, verificare che un grado di resina possa soddisfare ogni cavità prima di approvare alayout dello stampo familiare.
5. Scegli per tipo di componente
Il lavoro del componente fornisce un punto di partenza migliore rispetto a una regola materiale generale. Gli esempi seguenti mostrano quali domande porre prima che un fornitore scelga una qualità.
| Componente | Candidato iniziale | Domande che possono cambiare la scelta |
|---|---|---|
| Pedoni e pezzi da punteggio | ABS per una sensazione solida e una superficie visibile controllata. | Impatto della caduta, caratteristiche sottili, colore, consistenza, peso del pezzo ed età target. |
| Gettoni piatti | ABS o PP, a seconda della rigidità, dello spessore e della decorazione. | Deformazione, sensazione dei bordi, adesione della stampa, impilatura e costo al volume richiesto. |
| Portacarte e clip | PP quando l'apertura e il recupero ripetuti sono centrali nel design. | Intervallo di spessore della carta, forza di presa, sbiancamento, fatica e geometria dello slot. |
| Miniature | ABS per dettagli stampati rigidi, soggetti a test di impatto e geometria. | Armi sottili, sottosquadri, prestazioni di caduta, sistema di verniciatura e stabilità della base. |
| Vassoi e scatole portaoggetti | O ABS o PP. | Dimensioni complessive, rigidità della parete, design della chiusura o della cerniera, carico, impilabilità e peso di spedizione. |
| Coperchio incernierato in un unico pezzo | Grado PP selezionato per prestazioni da cerniera mobile. | Spessore della cerniera, direzione del flusso, posizione del cancello, raggio di curvatura e cicli previsti. |
Queste sono solo le indicazioni di partenza. Un progettista dovrebbe fornire la geometria e i requisiti funzionali, quindi confrontare i campioni stampati. L'articolo supreparazione di file CAD per pezzi di giochi da tavolospiega quali note relative a materiale, finitura e tolleranza appartengono al pacchetto preventivo.
6. Colore, stampa e decorazione della superficie
Entrambe le famiglie di resine possono essere colorate, ma l'aspetto approvato appartiene al materiale, al grado, allo spessore e alla struttura finali. La stessa formulazione del colore non deve essere spostata tra ABS e PP senza una nuova corrispondenza. Campiona la parte stampata o una placca rappresentativa prima della produzione.
La stampa e l'incollaggio meritano un'attenzione separata. Il PP ha una bassa energia superficiale. Panoramica tecnica di 3Mcategorie di energia superficialeidentifica il polipropilene come una plastica a bassa energia superficiale difficile da incollare. Per un componente di gioco decorato, specifica il grado di resina finale, l'eventuale preparazione della superficie, il processo di inchiostro e polimerizzazione, quindi esegui un test di adesione sul materiale di produzione stampato.
L'ABS è spesso una superficie più semplice per la decorazione, ma necessita comunque di un inchiostro compatibile, di una superficie pulita e di un processo convalidato. Il rilascio dello stampo, la consistenza e il colorante possono modificare il risultato. KingkeStampa UV e finitura superficialeLa pagina mostra i percorsi di decorazione secondaria disponibili per le parti in plastica.
Il colore stampato appartiene al sistema resina e colorante. Il colore stampato appartiene al processo di inchiostro, preparazione della superficie e essiccazione. Approvare ogni livello, quindi rivedere l'aspetto assemblato sotto l'illuminazione concordata.
7. Perché è importante l'esatta qualità del materiale
"ABS" e "PP" identificano ampie famiglie di resine. Non definiscono il flusso di fusione, il comportamento all'impatto, la rigidità, il ritiro, la brillantezza, il pacchetto UV, il contenuto riciclato o lo stato normativo. Queste proprietà appartengono a un grado e possono anche cambiare con il colore o gli additivi.
I fornitori di materiali mantengono portafogli separati perché parti diverse necessitano di equilibri patrimoniali diversi. LyondellBasell pubblica famiglie di prodotti distinte perOmopolimeri di PP, Copolimeri casuali di PPECopolimeri antiurto PP. Allo stesso modo, la guida ABS di INEOS Styrolution separa i gradi a flusso migliorato, ad impatto e ad alto impatto.
- Registrare il produttore e la designazione completa della qualità.
- Conservare la scheda tecnica attuale insieme al file di progetto approvato.
- Indicare se sono consentiti contenuti riciclati, riempitivi o modificatori di impatto.
- Identificare il colorante o il grado precolorato approvato.
- Richiedere l'approvazione prima che la resina o la fonte del colorante cambino.
Una sostituzione può sembrare innocua su un ordine di acquisto ma modificare il restringimento, la finitura superficiale o le prestazioni della clip. Utilizza il controllo delle modifiche quando il materiale esatto è importante per l'adattamento, l'aspetto o la conformità.
8. Un processo di approvazione dei materiali sensato
- Scrivere i requisiti funzionali.Descrivi rigidità, flessione ripetuta, impatto, temperatura, condizioni di contatto, finitura, colore e assemblaggio invece di nominare una resina troppo presto.
- Rivedi il CAD con lo stampatore.Lo spessore della parete, le nervature, la geometria dello snap, la geometria della cerniera, la posizione del cancello e la struttura influiscono sulla qualità che può funzionare.
- Seleziona i voti esatti.Confronta le attuali schede tecniche dei fornitori e la documentazione normativa per il mercato previsto.
- Prototipare la funzionalità rischiosa.Testare la fessura dell'impugnatura, la cerniera, lo scatto, i dettagli sottili o l'interfaccia di assemblaggio invece di fare affidamento solo su un coupon di materiale generico.
- Valutare i campioni stampati.Rivedi dimensioni, colore, superficie, comportamento alla caduta, flessione e assemblaggio utilizzando le stesse condizioni previste nel gioco finito.
- Congelare il voto approvato.Registrare la resina, il colorante, la revisione del campione e i test di accettazione prima della produzione in serie.
Il piano di test dovrebbe corrispondere al rischio. Un pennarello decorativo potrebbe richiedere controlli dimensionali, di colore e di caduta. Una clip per carte richiede un intervallo di spessore della carta concordato e test di inserimento ripetuti. Una cerniera vivente necessita di una definizione del ciclo e di un metodo di ispezione. Non inventare un conteggio universale dei passaggi per prodotti non correlati.
A Analisi DFM e stima dei costideve collegare la qualità selezionata al layout della cavità, al design del canale, al margine di ritiro, all'espulsione e al prezzo della parte prima del rilascio dell'utensile.
9. Controlli di conformità e mercato di riferimento
Il nome di una resina non dimostra che il componente finito sia conforme a tutti i requisiti del giocattolo o del prodotto di consumo. La conformità dipende dalla qualità esatta, dal colorante, dagli additivi, dalla decorazione, dall'età target, dalla classificazione del prodotto e dal paese di vendita.
Per gli Stati Uniti, il CPSC afferma che ASTM F963 è uno standard di sicurezza obbligatorio per i giocattoli per bambini ai sensi del 16 C.F.R. parte 1250. SuoGuida aziendale sulla sicurezza dei giocattolispiega inoltre che le sezioni applicabili dipendono dal prodotto specifico e che i requisiti di test e certificazione differiscono in base all'età e alla classificazione. Questo articolo non sostituisce una verifica di conformità.
- Identifica i paesi in cui verrà venduto il gioco finito.
- Indicare la classe di età prevista e la classificazione del prodotto.
- Elencare i requisiti relativi a materiale, substrato, rivestimento superficiale e piccole parti con il laboratorio di prova.
- Confermare la documentazione per l'esatto sistema di resina, colorante e decorazione.
- Testare il componente o il prodotto finito laddove la norma applicabile lo richiede.
Una scheda tecnica della resina descrive il materiale nelle condizioni di prova dichiarate. La conformità del prodotto può dipendere anche dalla geometria, dalle parti accessibili, dai rivestimenti, dai test di utilizzo e abuso, dall'etichettatura e da altri componenti del gioco.
10. Lista di controllo RFQ per la selezione dei materiali
Invia un set di requisiti a ciascun fornitore in modo che i preventivi utilizzino presupposti comparabili. Se il grado è indeciso, contrassegnarlo come proposto dal fornitore e soggetto all'approvazione del campione.
- File STEP e disegni quotati per ciascun componente.
- Funzione della parte, inclusi eventuali scatti, clip, cerniere o flessioni ripetute.
- Quantità prevista per gioco e volume di produzione.
- Condizioni di rigidità, impatto e temperatura richieste.
- Texture superficiale, brillantezza, colore e processo di decorazione.
- Metodo di assemblaggio e materiali di accoppiamento.
- Paesi target, fascia di età e requisiti di conformità.
- Regole per contenuto riciclato, riempitivi e sostituzioni di materiali.
- Prove di prototipo e produzione con criteri di accettazione.
- Richiesta del grado proposto e della scheda tecnica attuale.
Per un brief completo del progetto, utilizzare l'elenco delle informazioni nel fileGuida alla produzione di componenti personalizzati per giochi da tavolo. Collega la selezione dei materiali con la scelta del processo, degli utensili, della decorazione, delle quantità e dei dati relativi ai preventivi.
11. Domande frequenti
L'ABS è migliore del PP per i pezzi dei giochi da tavolo?
L'ABS è spesso il punto di partenza migliore per pezzi rigidi e dettagliati con una superficie estetica controllata. Il PP può essere migliore quando la parte necessita di flessione controllata, peso inferiore o cerniera attiva. Il grado e la geometria esatti decidono il risultato.
Quale materiale è migliore per un porta carte?
Vale la pena valutare la PP quando le pareti di presa devono flettersi e riprendersi ripetutamente. L'ABS può funzionare per un supporto rigido che non si basa sul movimento elastico. Testare il supporto nell'intervallo di spessori previsti per carte e buste.
Le parti in ABS e PP possono condividere lo stesso stampo della famiglia?
Un ciclo di stampi familiari convenzionale utilizza una resina attraverso il sistema di alimentazione condiviso, quindi le parti in ABS e PP dovrebbero normalmente essere separate in diversi gruppi di attrezzature. I processi specializzati dovrebbero essere quotati e revisionati separatamente.
Il PP è difficile da stampare?
Il PP ha una bassa energia superficiale, quindi l'adesione dell'inchiostro spesso dipende dal trattamento superficiale e da un sistema di inchiostro compatibile. Convalida trattamento, tempistica, inchiostro, polimerizzazione e adesione sul grado stampato effettivo.
La fabbrica può sostituire un altro grado di ABS o PP?
Solo attraverso un processo concordato di controllo delle modifiche. Un altro grado può alterare ritiro, fluidità, rigidità, impatto, colore, aspetto superficiale o documentazione di conformità. Esaminare la scheda tecnica e ripetere i test di approvazione interessati.
L'ABS o il PP riciclato funzionano per i componenti del gioco?
Può funzionare in alcune applicazioni, ma il contenuto riciclato non è un materiale uniforme. Specificare la qualità, il controllo della fonte, la variazione consentita, il colore, i requisiti meccanici e il piano di conformità. Approvare i campioni stampati prima della produzione.
Scegli il materiale con la parte, non dopo di essa
Invia i file CAD, la funzione della parte, il colore, la finitura, la quantità e i requisiti del mercato di riferimento. Kingke può confrontare le indicazioni sui gradi ABS e PP durante il DFM e la quotazione.
Invia i dettagli del tuo progettoFonti
- INEOS Styrolution: Prodotti ABS standard
- LyondellBasell: Moplen HP501H
- LyondellBasell: polipropilene, omopolimero
- LyondellBasell: polipropilene, copolimero casuale
- LyondellBasell: polipropilene, copolimero antiurto
- 3M: categorizzazione dell'energia superficiale
- Commissione statunitense per la sicurezza dei prodotti di consumo: linee guida aziendali sulla sicurezza dei giocattoli