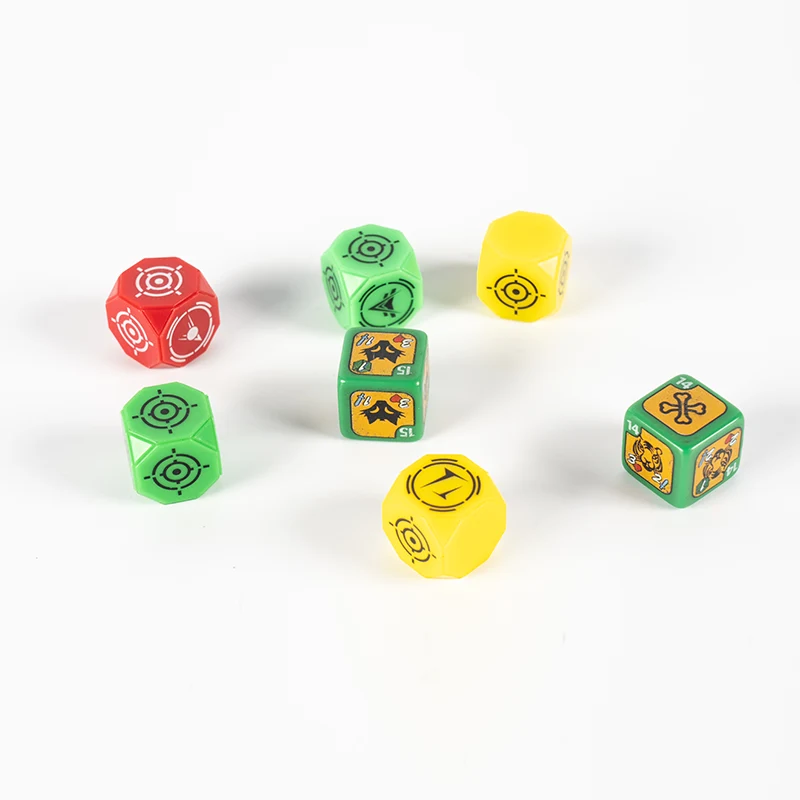
La tampografia è solitamente il punto di partenza migliore per un piccolo segno di colore spot su un pedone curvo o su una miniatura irregolare. La stampa digitale UV è spesso più efficace per gettoni piatti, pannelli accessori e grafica con sfumature o molti colori. Questa scorciatoia è utile, ma non è sufficiente per la produzione. La scelta giusta dipende anche dalla variazione dell'altezza di stampa, dal grado di resina, dal design dell'attrezzatura, dall'approvazione del colore, dall'esposizione all'usura e dalla frequenza con cui cambia la grafica.
Risposta rapida
Scegli la tampografia quando l'immagine è compatta, utilizza un set limitato di tinte piatte e deve essere trasferita su una superficie curva, rientrante o irregolare. Scegli la stampa digitale UV quando l'area stampabile è piatta o compatibile con la macchina disponibile e la grafica necessita di quadricromia, sfumature, dettagli tonali fini o frequenti cambi di versione. Non approvare nessuno dei due processi finché il fornitore non avrà stampato la grafica finale sulla resina di produzione e non avrà approvato un piano di adesione e usura concordato.
1. Differenze tra la tampografia e la stampa digitale UV
La tampografia trasferisce un'immagine bidimensionale incisa da una lastra al pezzo con un tampone flessibile in silicone. Il tampone può comprimersi e rotolare su una superficie tridimensionale, motivo per cui il processo funziona bene per piccole grafiche su molti oggetti curvi o irregolari. Ogni colore stampato normalmente necessita di un proprio film ai fosfori, di una preparazione dell'inchiostro e di una fase di registrazione controllata.[1]
La stampa digitale UV invia gocce di inchiostro direttamente da un file digitale al componente e polimerizza l'inchiostro depositato con l'energia ultravioletta. Elimina la necessità di una lastra di stampa separata e supporta immagini a colori, sfumature e modifiche alla grafica digitale. I sistemi flatbed convenzionali preferiscono ancora zone di stampa piatte o leggermente curve. Le nuove attrezzature ad alto lancio possono tollerare maggiori variazioni di altezza, ma il limite pratico rimane specifico della macchina e dell'applicazione.[2]
Kingke elenca entrambi i metodi al suo internoServizi di stampa UV e finitura superficiale. Ciò rende possibile confrontare i metodi di decorazione dopo aver esaminato insieme la geometria dello stampo, il materiale e la grafica.
Un processo digitale può abbreviare la preparazione della grafica, ma non elimina la necessità di un dispositivo stabile, di preparazione della superficie, di compatibilità dell'inchiostro, di controllo della polimerizzazione o di approvazione del campione. La tampografia ha una configurazione più fisica, ma può produrre un risultato più pulito su una forma difficile.
2. Matrice decisionale tampografia vs stampa UV
| Fattore decisionale | Tampografia | Stampa digitale UV | Cosa deve verificare l'acquirente |
|---|---|---|---|
| Geometria della parte | Adatto per piccole grafiche su molte parti curve, rientranti e irregolari. | Ideale su superfici piane o controllate; la curvatura utilizzabile dipende dalla stampante e dal dispositivo. | Richiedi una revisione dell'area di stampa sul modello 3D reale o sul campione stampato. |
| Tipo di opera d'arte | Si adatta perfettamente a loghi, simboli, numeri e grafica a colori spot solidi. | Si adatta perfettamente a grafica CMYK, sfumature, texture e cambiamenti tonali fini. | Invia il file di produzione finale, non solo un rendering. |
| Costruzione del colore | Ogni colore viene separato e registrato tramite l'impostazione della tampografia. | È possibile stampare più colori di quadricromia da un file di grafica digitale; potrebbero essere disponibili strati bianchi e verniciati. | Approva l'opacità, la sequenza dei colori e l'aspetto del colore di base finale. |
| Cambi | Le modifiche alla grafica possono richiedere nuove lastre e una nuova configurazione. | I file digitali semplificano la gestione delle modifiche alle versioni e della grafica mista. | Definire il numero di SKU e revisioni della grafica nel preventivo. |
| Ordini ripetuti di grandi dimensioni | Può essere efficiente per una grafica stabile e ripetibile dopo l'installazione. | Può anche essere scalato, ma la produttività dipende dalla copertura, dai passaggi, dalla capacità dell'apparecchiatura e dalla modalità di stampa. | Confrontare le ipotesi del ciclo citato, il rischio di manodopera e di parte rifiutata. |
| Ordini piccoli o con versione | L'impostazione della lastra e del colore può rappresentare una parte maggiore del lavoro. | Spesso evita la produzione delle lastre e gestisce più facilmente la modifica dei file. | Richiedi il prezzo totale delle parti decorate, non solo il prezzo della stampa. |
| Caratteristiche rialzate o incassate | Il tampone può adattarsi a caratteristiche modeste se l'accesso e la deformazione sono controllati. | I cambiamenti di altezza possono alterare il posizionamento e la nitidezza delle gocce. | Contrassegnare il limite di stampa e la distanza minima dai bordi o dal rilievo. |
| Durabilità | Nessuno dei due processi vince per nome. Inchiostro, substrato, pretrattamento, polimerizzazione, copertura e condizioni di utilizzo controllano il risultato. | Approvare l'adesione e l'usura su campioni equivalenti alla produzione. | |
La matrice fornisce una prima direzione, non un rilascio finale del processo. Un gettone rotondo poco profondo e un pedone alto possono portare la stessa icona, ma presentano problemi di trasferimento e di fissaggio diversi. Tratta ogni componente come una superficie di stampa separata prima di combinarlo in un unico preventivo.
3. La geometria decide cosa può diventare l'opera d'arte
La questione della produzione non è se l’intero componente sia curvo. Dipende se la zona di stampa prevista rimane all'interno della finestra del processo. Un pedone può avere una base piccola, quasi piatta, anche se il suo corpo è fortemente curvo. Un gettone può sembrare piatto ma contenere un bordo rialzato che blocca una testina di stampa o impedisce al tampone di rotolare in modo pulito.
Per la stampa a tampone, controllare il percorso del tampone
Il tampone in silicone deve raccogliere l'immagine, raggiungere l'area di stampa e rilasciare l'inchiostro senza scivolare o intrappolare aria. Recessi profondi, pareti taglienti e sporgenze vicine possono impedire il pieno contatto. Un tampone molto morbido potrebbe conformarsi alla forma ma distorcere l'immagine. Un pad più duro può trattenere meglio i dettagli ma non riesce a raggiungere la superficie. Il fornitore deve selezionare la forma e la durezza del cuscinetto dopo aver esaminato il componente e non solo in base alle dimensioni della grafica.
La grafica multicolore aggiunge un altro vincolo. L'attrezzatura deve riportare la parte nella stessa posizione per ciascun colore. Su un piccolo pezzo curvo, un piccolo errore di rotazione può essere visibile come un errore di registrazione del colore vicino a un bordo o una riga di testo.
Per la stampa UV, mappa la variazione dell'altezza sull'immagine
La posizione delle gocce del getto d'inchiostro cambia man mano che la superficie si allontana dalla testina di stampa. La curvatura può ammorbidire i bordi o distorcere un'immagine perché parti diverse della grafica si trovano ad altezze diverse. Le apparecchiature progettate per una maggiore distanza del getto possono espandere la gamma utilizzabile, ma tale capacità deve essere confermata per la stampante, l'inchiostro e i requisiti di qualità specifici.[2]
Chiedi al fornitore di mostrare il confine di stampa sul modello 3D. Se l'immagine attraversa uno smusso, una nervatura o un angolo arrotondato, dividerla in zone o spostarla prima del campionamento. Questa semplice sovrapposizione impedisce al team grafico di approvare un layout che la macchina non è in grado di riprodurre in modo nitido.
4. Abbina il processo all'opera d'arte, non al modello
Un'immagine renderizzata può rendere semplice un piccolo elemento grafico. La grafica della produzione deve rispondere a domande più difficili: il colore è solido o tonale? Necessita di sottobase bianco? Quanto è vicino al bordo? Quale direzione è "su" dopo che la parte è entrata nell'attrezzatura? Una linea minuscola è ancora stampabile dopo che l'immagine segue una curva?
Scegli la tampografia per una grafica a tinte piatte controllate
La tampografia è un'opzione pratica per loghi compatti, icone, numeri, occhi e simboli ripetuti. Gli inchiostri a tinta piatta possono essere preparati in base ai riferimenti cromatici approvati, ma un secondo o terzo colore aumenta il lavoro di configurazione e registrazione. Spazi sottili, testo invertito e contorni fini necessitano di una prova di produzione perché la lastra incisa, la deformazione del tampone e il trasferimento dell'inchiostro influiscono tutti sul bordo finale.
Scegli la stampa digitale UV per opere d'arte a tono continuo
La stampa digitale UV è solitamente la candidata migliore per sfumature, dettagli fotografici, sfondi con texture e immagini realizzate con molti colori. Rende anche più semplice la grafica con versione. Un gioco può utilizzare lo stesso corpo del token con ritratti di personaggi o simboli di risorse diversi senza creare una piastra fisica separata per ogni immagine.
La quadricromia non garantisce la corrispondenza con una scatola stampata o una parte stampata Pantone. La grafica CMYK, l'inchiostro bianco, la vernice, il colore del substrato e la lucentezza influenzano l'aspetto. Approva la parte decorata accanto al relativo imballaggio e ai componenti stampati alle condizioni di visione concordate. Non giudicare il risultato solo da un monitor.
La resina fornisce il colore di base. Ink aggiunge un secondo sistema di colore in alto. Registra entrambe le approvazioni, incluso il grado di resina, la struttura della superficie, la revisione della grafica, il sistema di inchiostro e qualsiasi strato bianco o trasparente.
5. La preparazione del materiale e della superficie può invertire la scelta
Un processo che stampa bene su una plastica potrebbe fallire su un'altra. L'energia superficiale, il distacco dallo stampo, la struttura, la contaminazione e gli additivi influiscono sul modo in cui l'inchiostro si bagna e si ancora alla parte. Il polipropilene e il polietilene sono plastiche a bassa energia superficiale, il che rende la bagnatura e l'incollaggio più difficili rispetto a molte plastiche tecniche.[3]
Ciò non significa che il PP non possa essere decorato. Ciò significa che il sistema di produzione potrebbe richiedere un inchiostro, un primer, un trattamento alla fiamma, un trattamento corona o un'altra fase di preparazione convalidata compatibile. Il percorso esatto dipende dal tipo di resina e dal fornitore di inchiostro. La guida di Kingke aABS contro PP per componenti di giochi da tavolospiega perché il substrato dovrebbe essere selezionato tenendo presente la decorazione e la funzione.
Il trattamento superficiale è un processo controllato, non un salvataggio una tantum. Registrare il metodo di trattamento, le impostazioni e il ritardo consentito prima della stampa. Ricontrollare l'adesione se il grado di resina, il colorante, il rilascio dello stampo, la struttura o l'inchiostro cambiano. Un campione realizzato con un materiale prototipo non identificato non può approvare la combinazione di produzione.
Olio, polvere, contaminazione da silicone e rilascio eccessivo dello stampo possono ridurre l'adesione senza creare un difetto di stampaggio visibile. Definire le regole di pulizia e movimentazione dei pezzi prima del primo campione decorato.
6. Confronta i costi totali di installazione e conversione
La tampografia richiede lastre, tamponi, preparazione dell'inchiostro, impostazione e registrazione del colore. Una volta che la configurazione è stabile, può soddisfare ordini ripetuti con la stessa grafica compatta. La stampa digitale UV rimuove la lastra incisa e può modificare la grafica attraverso il file di produzione, il che spesso aiuta i progetti con tirature più brevi, diversi SKU o frequenti revisioni visive.[1]
Non esiste una quantità di ordine universale affidabile in corrispondenza della quale un processo diventa più economico. Il crossover cambia in base all'area dell'immagine, al conteggio dei colori, al numero di lati, alla capacità dell'attrezzatura, alla copertura dell'inchiostro, ai passaggi di stampa, al tempo dell'operatore, al tasso di scarto e al numero di versioni della grafica che condividono la stessa parte stampata.
Per un utile confronto dei costi, chiedi a entrambi i processi di citare la stessa definizione di progetto:
- Lo stesso componente stampato e lo stesso grado di resina.
- Stesse dimensioni, lati, colori e copertura della grafica.
- La stessa quantità di ordine e lo stesso numero di SKU.
- Stessi requisiti di adesione, aspetto e usura.
- Stesse ipotesi di ispezione, imballaggio e sostituzione.
- Separa i costi di installazione una tantum dai costi unitari ricorrenti.
Un prezzo di stampa più basso può scomparire se il processo richiede una gestione aggiuntiva, più componenti scartati o un rivestimento protettivo separato. Confrontare il componente finito approvato, non la tariffa della macchina.
7. Approvare l'adesione e l'usura con un piano di test scritto
"Resistente ai graffi" non è uno standard di accettazione. Non identifica il materiale di contatto, la forza, il conteggio delle corse, il condizionamento, il metodo di ispezione o il limite di guasto. Un buon piano di approvazione inizia con il modo in cui gli operatori e gli imballatori gestiranno il componente, per poi trasformare tale utilizzo in controlli ripetibili.
| Rischio | Controllo pratico a campione | Cosa registrare | Errore comune |
|---|---|---|---|
| Adesione iniziale | Utilizzare un nastro concordato o un metodo di taglio incrociato solo quando si adatta alla pellicola di inchiostro e alla geometria della parte. | Tempo di condizionamento, tagli, nastro, metodo di rimozione, posizione e valutazione. | Chiamare qualsiasi nastro dell'ufficio per eseguire un test ASTM. |
| Gestire l'abrasione | Strofinare o eseguire un ciclo dell'area stampata con un materiale di contatto definito e un carico che rifletta l'uso. | Materiale di contatto, forza, cicli, percorso, punto finale e standard visivo. | Confronto di campioni testati con panni o pressioni diversi. |
| Sollevamento dei bordi | Ispezionare i bordi di stampa vicino agli angoli, i bordi rialzati e le aree flessibili dopo il condizionamento. | Orientamento della parte, ingrandimento e condizione del bordo consentita. | Ispezionando solo il centro dell'immagine. |
| Esposizione alla pulizia | Utilizzare solo i detergenti e i tempi di contatto pertinenti alle istruzioni del prodotto. | Prodotto chimico, concentrazione, tempo di permanenza e numero di cicli. | Utilizzando una dichiarazione indefinita di "resistenza chimica". |
| Assemblaggio e imballaggio | Esegui le parti stampate attraverso la reale sequenza di impilamento, imbustamento, vassoio o assemblaggio. | Stile del pacco, punti di contatto, simulazione del transito e trasferimento osservato. | Approvazione di campioni sfusi che non tocchino mai le parti vicine. |
ASTM D3359 è comunemente discusso per l'adesione del nastro, ma il suo ambito pubblicato riguarda rivestimenti relativamente duttili su substrati metallici. ASTM rileva inoltre i limiti quando il metodo viene utilizzato sulla plastica e afferma che la tecnica dell'operatore, il comportamento del nastro e le condizioni di distacco influiscono sui risultati.[4]Se un acquirente e un fornitore lo utilizzano per una parte di gioco in plastica, dovrebbero concordare l'applicabilità e la procedura invece di considerare il numero standard come una specifica completa.
ASTM D4060 valuta l'abrasione del rivestimento su una superficie piana e rigida con un Taber Abraser.[5]Ciò può aiutare con esemplari piatti adatti, ma potrebbe non rappresentare un piccolo pedone curvo o un bordo del gettone. Per molti componenti di gioco, un test documentato di sfregamento e manipolazione specifico del prodotto è più rappresentativo. I criteri di accettazione devono ancora essere concordati prima della realizzazione dei campioni.
8. Consigli iniziali per tipo di componente
Queste raccomandazioni restringono il piano di sperimentazione. Non sostituiscono un campione di produzione stampato.
Pedine e pedine sagomate
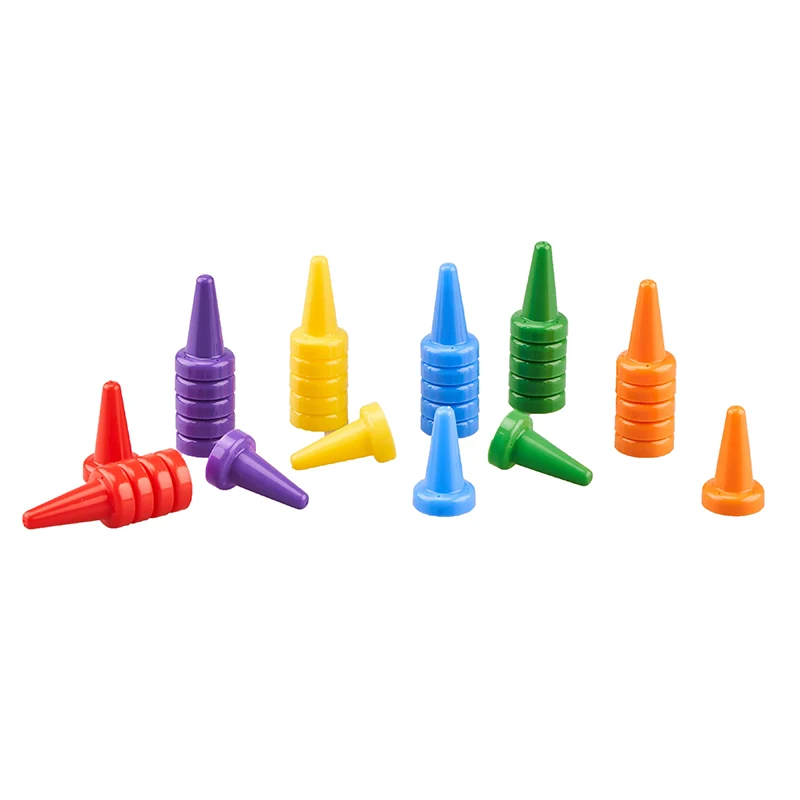
Per una piccola icona, numero o faccia in supedine del gioco da tavolo in plastica, la tampografia è spesso il primo processo da valutare. Il suo pad conformabile può raggiungere un'area compatta su una forma arrotondata. Se il pedone ha una base o un pannello piatto e il disegno necessita di colori tonali, può essere ragionevole anche un test UV.
Gettoni e pennarelli piatti
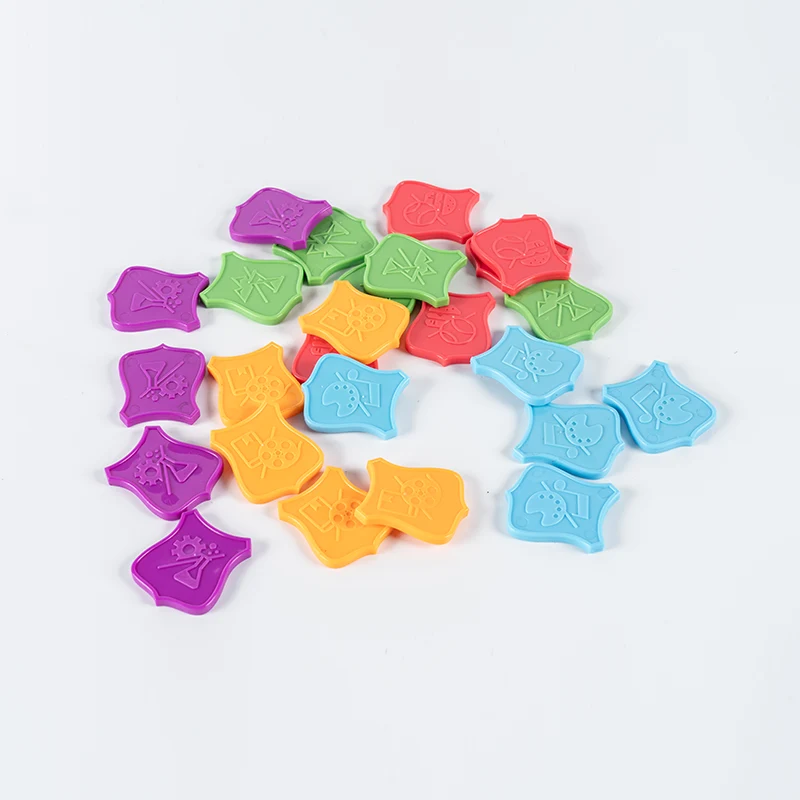
Gettoni di plasticasono forti candidati al digitale UV quando hanno una faccia ampia e piatta e diverse varianti di grafica. Controllare i bordi rialzati, gli smussi dei bordi e la planarità dei gettoni prima di impostare l'area stampabile. La tampografia può comunque essere efficiente per una semplice icona monocolore ripetuta in un ciclo di produzione stabile.
Cubi, blocchi e pannelli accessori
Le facce piatte creanoCubi di plastica per giochi da tavoloe pannelli accessori adatti alla valutazione UV, soprattutto quando su ogni lato sono presenti opere d'arte a colori o con versioni. L'attrezzatura deve orientare la parte in modo coerente e ogni lato aggiuntivo aggiunge maneggevolezza. La tampografia può essere competitiva per un piccolo simbolo solido su una o due facce.
Miniature e action figure
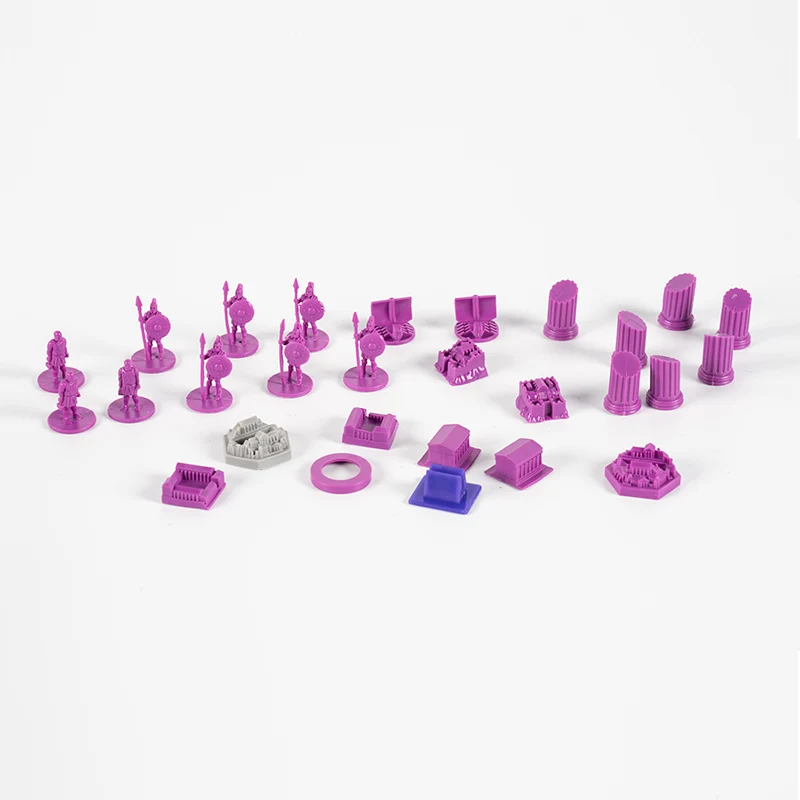
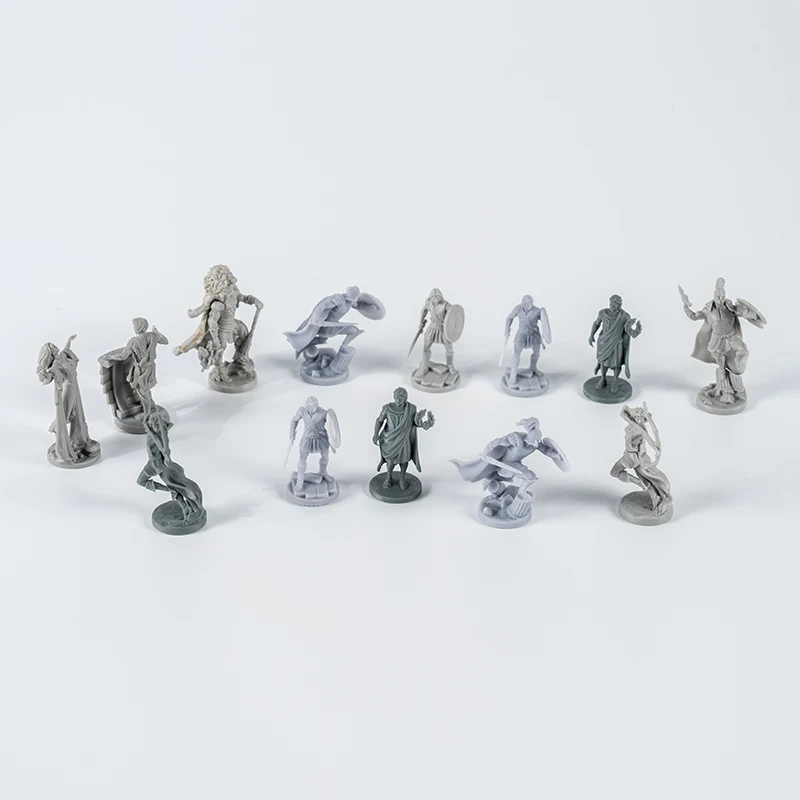
A piccola action figure in plasticapuò contenere recessi profondi, sottosquadri e repentini cambi di altezza. La tampografia può raggiungere dettagli selezionati del viso o del costume, ma il fornitore deve verificare l'accesso, la deformazione del tampone e la ripetibilità dell'attrezzatura. Una figura complessa è raramente una superficie stampabile continua.
Portacarte, vassoi e custodie
Ampie zone di branding piatte attivateporta carte per giochi da tavolo, vassoi o alloggiamenti di stoccaggio possono essere adatti alla stampa digitale UV. Per un grande segno ripetuto in tinta unita su un'area piana, anche la serigrafia può meritare un preventivo. Kingkeservizio di serigrafia e tampografiaLa pagina copre entrambi i percorsi analogici.
9. Richiesta di offerta e checklist di approvazione
Un preventivo di stampa è comparabile solo quando il fornitore può vedere la parte, la grafica e l'obiettivo di approvazione. Includere il brief di decorazione con la richiesta di offerta della parte stampata invece di aggiungere la stampa dopo che lo strumento è stato approvato.
- File STEP e disegno per ogni componente stampato.
- Famiglia di resina finale, grado di produzione esatto quando selezionato e colore di base stampato.
- Grafica vettoriale per tinte piatte e file originali ad alta risoluzione per immagini raster.
- Una prova di posizionamento in PDF con dimensioni, orientamento e limite di stampa.
- Riferimenti di colore denominati, base bianca, rivestimento trasparente o requisiti di lucentezza.
- Quantità dell'ordine, numero di SKU, varianti della grafica e modello di ripetizione previsto.
- Zone cosmetiche, aspettative di registrazione e condizioni dei bordi consentite.
- Registri di pulizia, trattamento superficiale, inchiostro e polimerizzazione richiesti per l'approvazione.
- Prove di adesione, sfregamento, manipolazione, assemblaggio e imballaggio con criteri di superamento scritti.
- Campione d'oro, revisione della grafica e proprietario del controllo delle modifiche.
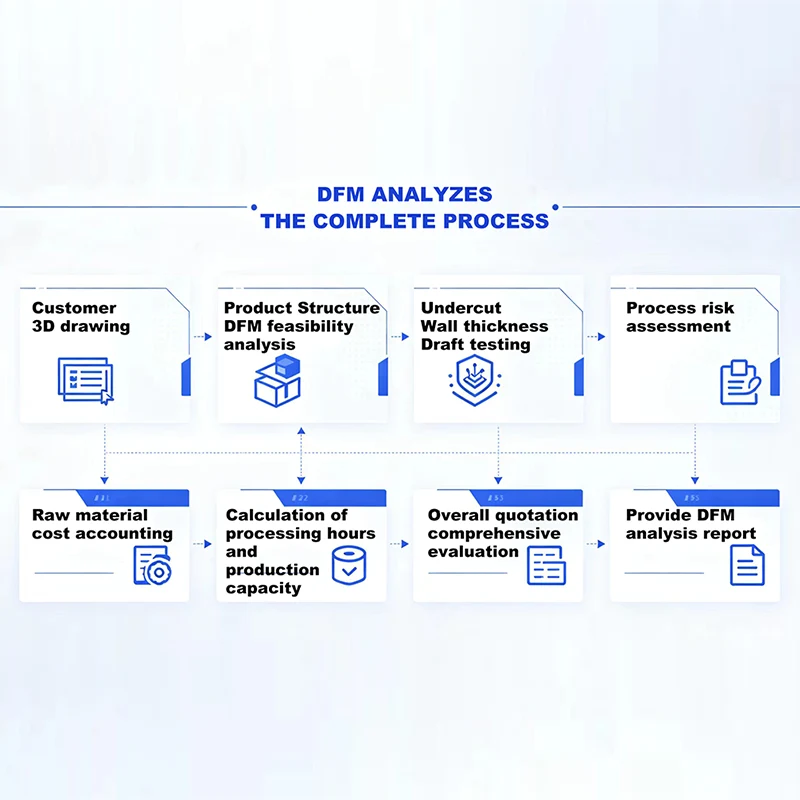
ILServizio di analisi DFM e stima dei costipuò esaminare la geometria stampata e l'accesso alle decorazioni prima che la progettazione dell'utensile venga bloccata. Per progetti con più parti in plastica, il valore più ampiocomponenti in plastica per giochi da tavoloLa gamma aiuta a identificare quali pezzi possono condividere un materiale, una finitura o un flusso di lavoro di stampa.
Conservare un campione decorato firmato, la grafica finale, la revisione della parte stampata, il grado di resina, la preparazione della superficie, il sistema di inchiostro, il metodo di polimerizzazione, il registro dei test e la disposizione di imballaggio approvata. Se un elemento controllato cambia, verificare quali test di approvazione devono essere ripetuti.
10. Domande frequenti
La tampografia è sempre migliore per i pezzi dei giochi da tavolo curvi?
No. La tampografia è un ottimo punto di partenza per una piccola grafica su una parte curva o irregolare perché il tampone in silicone si adatta alla superficie. Le moderne apparecchiature UV sono in grado di gestire alcune curvature, ma l'area di stampa utilizzabile dipende dalla macchina, dalla distanza tra la testa e la parte, dall'attrezzatura e dalla nitidezza richiesta. Una prova di stampa sulla geometria di produzione è la decisione più sicura.
La stampa UV è più durevole della tampografia?
Nessuno dei due processi è automaticamente più duraturo. L'usura dipende dal tipo di resina, dalle condizioni della superficie, dal pretrattamento, dal sistema di inchiostro, dall'essiccazione, dalla posizione di stampa e dalla manipolazione. Confronta i campioni decorati utilizzando gli stessi test di adesione e usura concordati invece di scegliere solo in base al nome del processo.
È possibile stampare parti di giochi da tavolo in polipropilene?
Sì, ma il polipropilene è una plastica a bassa energia superficiale. Il grado di resina finale potrebbe richiedere un trattamento, un primer o un sistema di inchiostro compatibile. Approva l'adesione sul materiale di produzione stampato e controlla il tempo che intercorre tra il trattamento e la stampa quando il processo lo richiede.
Quali file grafici devono essere forniti per le parti stampate del gioco?
Fornisci grafica vettoriale modificabile per grafica a tinte piatte quando possibile, il file raster originale ad alta risoluzione per immagini a tono continuo, una prova di posizionamento PDF, colori, dimensioni e orientamento denominati. Mantieni la grafica decorativa separata dal file CAD 3D e identifica il limite di stampa visibile sulla parte reale.
Un gioco da tavolo può utilizzare sia la tampografia che la stampa UV?
SÌ. Un progetto può utilizzare la tampografia per le pedine curve e la stampa digitale UV per gettoni piatti o pannelli accessori. Esamina l'aspetto del colore combinato, i requisiti di movimentazione, il piano di campionamento e la sequenza di imballaggio in modo che entrambi i processi rientrino in un unico sistema di approvazione.
Scegli il processo di stampa prima di approvare lo strumento
Invia i file 3D, la resina, la grafica, le quantità e i requisiti di usura per una revisione di stampaggio e decorazione.
Invia i dettagli del tuo progettoFonti
- Calamai: Tampografia vs Stampa Digitale UV
- Calamai: le sfide della stampa a getto d'inchiostro su superfici curve
- La scienza dell'adesione 3M: categorizzazione dell'energia superficiale
- ASTM Internazionale: ASTM D3359-23, Metodi di prova standard per la valutazione dell'adesione mediante test su nastro
- ASTM International: ASTM D4060-25, metodo di prova standard per la resistenza all'abrasione dei rivestimenti organici mediante Taber Abraser