Utilizza la stampa 3D mentre la forma, la scala o l'interazione del gameplay necessitano ancora di una revisione fisica. Prendi in considerazione l'utilizzo di prototipi rapidi quando un campione stampato a iniezione può risolvere un problema relativo al materiale, all'assemblaggio o allo stampaggio prima dell'investimento in strumenti di produzione. Passare a uno stampo di produzione quando la definizione del prodotto e le decisioni DFM sono stabili. Ciascun percorso produce un diverso tipo di prova, quindi approva i campioni per uno scopo dichiarato e porta tali decisioni alla fase successiva.
Prima dell'attrezzatura, emettere un pacchetto controllato contenente i modelli 3D più recenti, eventuali dimensioni 2D critiche, una matrice dei componenti, requisiti di materiale e colore, file di decorazione, informazioni di assemblaggio, ipotesi di quantità e criteri di accettazione del campione. La risposta del DFM dovrebbe registrare i rischi legati alla struttura del prodotto, la strategia proposta per la cavità e la separazione, il raffreddamento, l'espulsione, l'estrazione del nucleo, l'accesso alla stampa e ogni ipotesi aperta. Approva una revisione del file con nome, non uno screenshot o un'e-mail che dice "sembra buono".
Scegli uno spessore di parete nominale per il guscio principale, quindi mappa ogni regione più sottile o più spessa. Elimina basi pesanti e masse solide dove la geometria nascosta lo consente. Utilizzare nervature, tasselli e bugne per fornire supporto locale senza ricreare un blocco spesso alle radici. Unisci gradualmente le modifiche richieste e rivedi la mappa del muro con la resina selezionata, la posizione del cancello, il layout di raffreddamento e le superfici cosmetiche. Non esiste un numero universale sicuro per ogni pedina, gettone o miniatura.
Contrassegnare le superfici protette prima di scegliere un cancello. Questi di solito includono la faccia visibile, l'area tattile del giocatore, il piano di appoggio, le caratteristiche di accoppiamento e la zona di stampa. Confrontare diverse posizioni dei cancelli in base alla lunghezza del flusso, alla transizione dello spessore, alla posizione della linea di saldatura, all'area dell'ultimo riempimento, al percorso di impaccamento e al metodo di rimozione. Una posizione adatta riempie la parte senza posizionare il testimone del cancello o un difetto di flusso prevedibile su una superficie critica. Utilizza l'analisi della posizione del gate per selezionare i candidati, quindi conferma la posizione selezionata con una revisione completa del riempimento e dell'imballaggio e campioni stampati.
Scegliere innanzitutto la probabile direzione di apertura dello stampo. Esegui l'analisi dello sformo rispetto a quella direzione, quindi classifica ogni superficie come pull-clear, pull-parallela, reverse-draft o controllata da un componente separato dello strumento mobile. Presta particolare attenzione alle pareti profonde, ai dettagli incassati, alle superfici strutturate, alle nervature, alle sporgenze e agli elementi che si restringono sull'acciaio. Correggere un riferimento dimensionale prima di applicare lo sformo in modo che la rastremazione non modifichi silenziosamente il diametro della base, l'adattamento del picchetto o l'area del disegno. I valori della bozza finale dovrebbero essere concordati durante il DFM per la resina, la struttura e il design dello stampo selezionati.
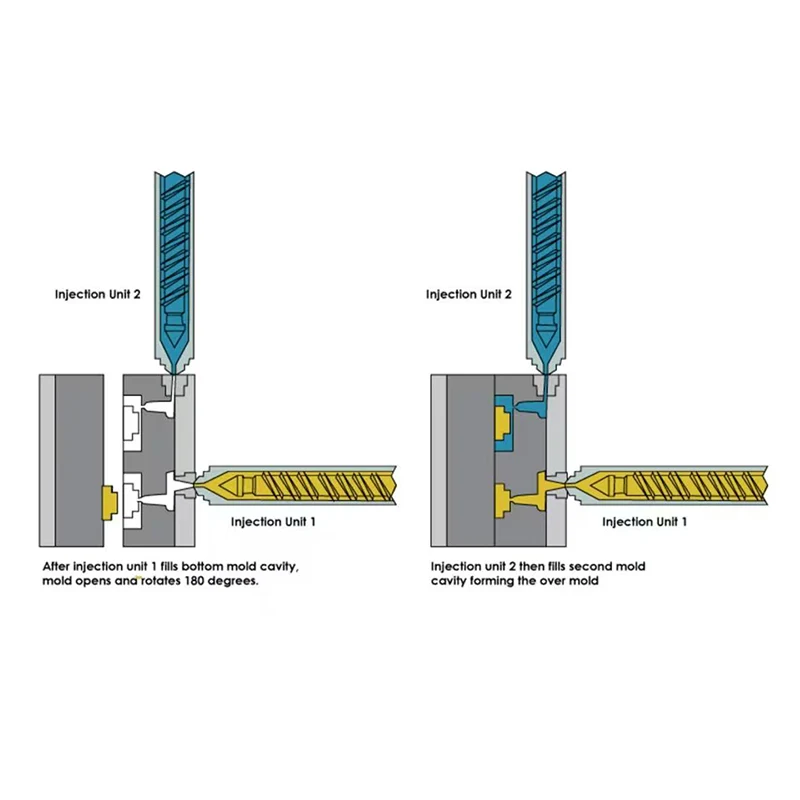
Alcuni componenti in plastica non possono raggiungere la struttura, l'aspetto, la tenuta, la presa o l'integrazione funzionale richiesti attraverso una singola operazione di stampaggio a iniezione. Quando una parte stampata necessita di uno strato di materiale aggiuntivo, un inserto, una caratteristica funzionale o una sezione stampata secondaria, lo stampaggio a iniezione di formatura secondaria può fornire un approccio di produzione adeguato.
Utilizziamo i cookie per offrirti una migliore esperienza di navigazione, analizzare il traffico del sito e personalizzare i contenuti. Utilizzando questo sito, accetti il nostro utilizzo dei cookie. politica sulla riservatezza
 10 2026-10
 30 2026-09
 15 2026-09
 11 2026-09
 11 2026-09
 28 2026-08