Alcuni componenti in plastica non possono raggiungere la struttura, l'aspetto, la tenuta, la presa o l'integrazione funzionale richiesti attraverso una singola operazione di stampaggio a iniezione. Quando una parte stampata necessita di uno strato di materiale aggiuntivo, un inserto, una caratteristica funzionale o una sezione stampata secondaria,Stampaggio ad iniezione per formatura secondariapuò fornire un approccio produttivo adeguato.
Questo processo è particolarmente utile quando il componente finale deve combinare materiali diversi o integrare un componente precedentemente formato in una struttura stampata. Può aiutare a ridurre le operazioni di assemblaggio separate consentendo ai produttori di sviluppare parti con requisiti funzionali più complessi.Kinghefornisce soluzioni di stampaggio a iniezione per clienti che richiedono processi di formatura secondaria per diverse applicazioni industriali.
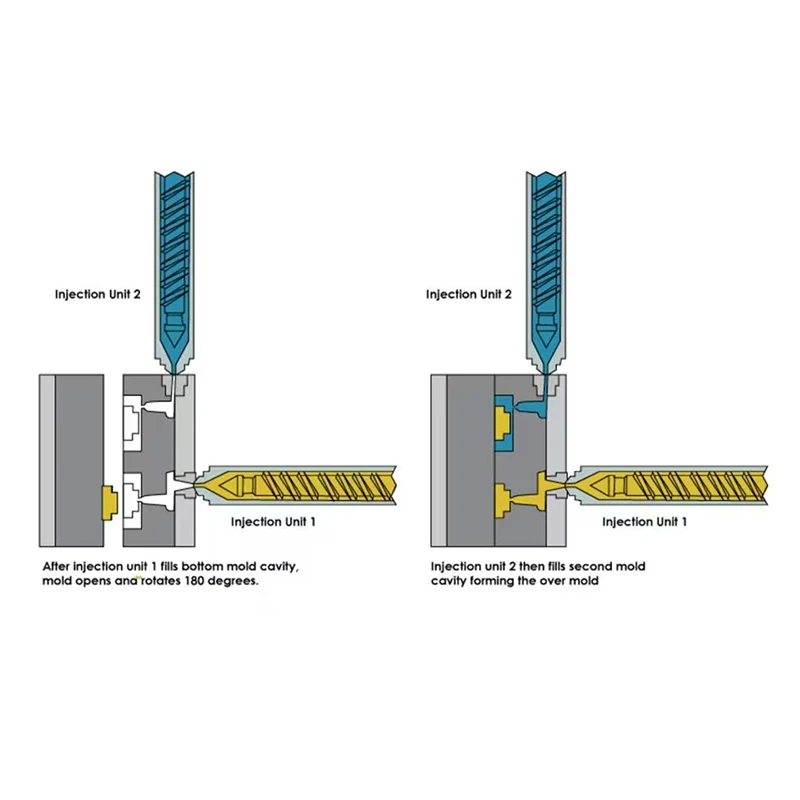
Lo stampaggio a iniezione con formatura secondaria si riferisce a un processo di stampaggio a iniezione in cui un componente stampato esistente o un inserto preparato viene sottoposto a un'altra operazione di stampaggio. Un secondo materiale o sezione stampata viene quindi formato attorno o sul componente originale.
Il primo componente funge da substrato, mentre la seconda fase di stampaggio aggiunge ulteriore materiale o funzionalità. A seconda della progettazione del prodotto, il materiale secondario può fornire tenuta, isolamento, protezione, presa, integrazione strutturale o altre caratteristiche richieste.
Materiali diversi possono fornire caratteristiche prestazionali diverse. Una plastica rigida può fornire supporto strutturale, mentre un materiale più morbido può migliorare la presa, la tenuta, l'ammortizzazione o la resistenza alle vibrazioni.
La selezione dei materiali compatibili è importante perché l'interfaccia tra il primo e il secondo materiale può influire sull'affidabilità del componente finito.
La produzione convenzionale può richiedere che i componenti separati vengano prima stampati e poi assemblati utilizzando adesivi, elementi di fissaggio, inserimento a pressione, saldatura o altri metodi. La formatura secondaria può integrare alcune di queste funzioni direttamente nel processo di stampaggio.
Ridurre le fasi di assemblaggio separate può semplificare il flusso di produzione e ridurre il numero di singoli componenti che devono essere gestiti durante la produzione.
Lo stampaggio secondario può combinare un substrato e un materiale aggiuntivo in un unico componente integrato. Ciò può essere utile quando un prodotto richiede uno strato esterno protettivo, un'area di sigillatura, una sezione flessibile o un componente incorporato.
Il progetto finale può quindi fornire più funzioni all'interno di un singolo assieme stampato anziché fare affidamento su diverse parti prodotte separatamente.
Un materiale secondario può modificare le caratteristiche superficiali di una parte stampata esistente. A seconda del materiale e del design, ciò può fornire una migliore presa, ammortizzazione, tenuta, isolamento, smorzamento delle vibrazioni o protezione ambientale.
I componenti automobilistici spesso devono resistere a vibrazioni, variazioni di temperatura, umidità e uso meccanico ripetuto. La formatura secondaria può essere utilizzata quando una struttura in plastica rigida necessita di ulteriore materiale sigillante, ammortizzante, isolante o protettivo.
Le potenziali applicazioni includono interruttori, maniglie, connettori, alloggiamenti di sensori, coperture protettive e altri componenti che richiedono una struttura multimateriale.
I prodotti elettrici contengono spesso terminali, contatti, fili, connettori e altri componenti che devono essere integrati in custodie di plastica. Lo stampaggio secondario può aiutare a posizionare e proteggere questi elementi all'interno del componente finale.
Per le applicazioni elettriche, la selezione del materiale e le condizioni di stampaggio devono essere valutate in base all'isolamento, alla temperatura, alla stabilità dimensionale e ai requisiti ambientali.
I prodotti di consumo come dispositivi portatili, strumenti, controlli, maniglie e apparecchiature domestiche possono richiedere caratteristiche superficiali diverse da quelle fornite da un'unica plastica rigida.
È possibile aggiungere un materiale flessibile secondario in aree selezionate per migliorare la presa, il comfort, l'assorbimento degli urti o le prestazioni di manovrabilità.
I prodotti medici e sanitari possono richiedere strutture integrate con requisiti specifici di pulizia, compatibilità dei materiali, resistenza chimica, sterilizzazione e coerenza dimensionale.
Quando si utilizza la formatura secondaria per tali applicazioni, i materiali selezionati e il processo di produzione devono essere valutati rispetto ai requisiti normativi e di prodotto applicabili.
Le apparecchiature industriali possono utilizzare componenti stampati secondari per coperture protettive, guarnizioni, impugnature, elementi di controllo delle vibrazioni, protezione dei cavi e altre parti funzionali.
Il processo può essere utile quando un componente deve combinare prestazioni strutturali rigide con un altro materiale che fornisca ulteriore protezione o flessibilità.
La prima fase di stampaggio produce il substrato primario o componente di base. Le sue dimensioni e le caratteristiche superficiali devono essere controllate perché influiscono direttamente sulla seconda operazione di stampaggio.
Il substrato può includere scanalature, nervature, fori, sottosquadri o altre caratteristiche strutturali specifiche progettate per facilitare il posizionamento del componente o migliorare la ritenzione meccanica durante lo stampaggio secondario.
Dopo la prima fase di stampaggio, il substrato viene preparato per la seconda operazione. A seconda del processo, la preparazione può comportare la pulizia, il posizionamento, l'ispezione, il preriscaldamento o il trasferimento del componente in un altro stampo.
Il posizionamento accurato è particolarmente importante quando il secondo materiale deve coprire solo un'area specifica del substrato.
Il secondo materiale viene iniettato nello stampo attorno o sul substrato preparato. Il materiale scorre nella cavità designata e forma la struttura secondaria richiesta.
La pressione di iniezione, la temperatura, la velocità di riempimento, le condizioni di raffreddamento e la progettazione dello stampo devono essere controllate in base al materiale selezionato e alla geometria del prodotto.
Dopo l'iniezione, il componente viene lasciato raffreddare e stabilizzare prima dell'espulsione e dell'ispezione. È necessario controllare l'accuratezza dimensionale, l'adesione o la ritenzione meccanica, la qualità della superficie, la bava, la deformazione e altri difetti legati al processo della parte finita.
Il primo e il secondo materiale devono essere selezionati in base alle loro caratteristiche fisiche e di lavorazione. Nelle applicazioni che richiedono l'adesione da materiale a materiale, la compatibilità tra il substrato e il materiale secondario è particolarmente importante.
Se i materiali non si uniscono adeguatamente, il componente finito potrebbe presentare separazione o altri problemi di interfaccia durante il servizio.
La forma del primo componente stampato influenza il modo in cui il secondo materiale scorre e rimane attaccato. Scanalature, nervature, sottosquadri e altre caratteristiche geometriche possono talvolta migliorare la ritenzione meccanica.
Progettare insieme il substrato e lo strato secondario durante la fase iniziale di sviluppo del prodotto può aiutare a evitare problemi di produzione successivi.
Il secondo processo di iniezione deve essere controllato in base alla finestra di lavorazione del materiale. Una temperatura, una pressione o una velocità di iniezione eccessive possono influire sul substrato, mentre condizioni di riempimento insufficienti possono causare uno stampaggio incompleto o difetti superficiali.
Quando un componente esistente viene inserito in uno stampo per la formatura secondaria, la sua posizione deve essere controllata accuratamente. Il disallineamento può comportare una copertura del materiale non uniforme, deviazioni dimensionali, aree esposte o parti finite incoerenti.
| Applicazione | Funzione di formazione secondaria |
|---|---|
| Maniglie e impugnature | Aggiungi una superficie di presa più morbida o più confortevole |
| Connettori elettrici | Incapsulare o proteggere i contatti e le aree di connessione |
| Componenti di tenuta | Aggiungere materiale sigillante attorno a un substrato rigido |
| Parti automobilistiche | Fornire isolamento, protezione, ammortizzazione o sigillatura |
| Componenti industriali | Aggiungere materiale protettivo o resistente alle vibrazioni |
| Prodotti di consumo | Migliora la presa, l'aspetto, il comfort o la resistenza agli urti |
| Custodie elettroniche | Integrare materiale protettivo o isolante |
| Elemento di valutazione | Considerazione dell'acquirente |
|---|---|
| Materiale di base | Confermare il materiale utilizzato per la prima fase di stampaggio |
| Materiale secondario | Verificare la compatibilità con il supporto |
| Geometria della parte | Valutare scanalature, nervature, sottosquadri e altre caratteristiche di ritenzione |
| Requisito di legame | Determinare se è necessaria l'adesione chimica o la ritenzione meccanica |
| Tolleranza dimensionale | Definire le dimensioni critiche per entrambe le fasi di stampaggio |
| Finitura superficiale | Specificare i requisiti di consistenza, aspetto e qualità della superficie |
| Volume di produzione | Considerare i requisiti di strumenti e processi in base alla domanda annuale |
| Automazione | Determinare se il caricamento e il trasferimento del substrato devono essere automatizzati |
| Ispezione | Definire i requisiti di ispezione dimensionale, visiva e funzionale |
| Ambiente applicativo | Considerare la temperatura, le sostanze chimiche, l'umidità, le vibrazioni e il carico meccanico |
La progettazione dello stampo dovrebbe fornire un percorso di flusso adeguato per il materiale secondario. Una progettazione inadeguata del flusso può portare a un riempimento incompleto, ad aria intrappolata, a linee di saldatura o a una distribuzione non uniforme del materiale.
Ove possibile, lo strato secondario dovrebbe avere uno spessore adeguato e costante. Variazioni significative possono influenzare il raffreddamento, il ritiro, la stabilità dimensionale e l’aspetto della superficie.
La geometria stampata secondaria dovrebbe consentire la rimozione della parte finita dallo stampo senza danneggiare il substrato o il materiale appena formato. Gli angoli di sformo e i punti di espulsione dovrebbero pertanto essere considerati durante lo sviluppo dello stampo.
Se il processo di formatura secondaria è destinato a sostituire un'operazione di assemblaggio separata, la sequenza di produzione completa dovrebbe essere valutata prima che inizi l'attrezzaggio. Ciò include la produzione del substrato, il trasferimento, lo stampaggio secondario, l'ispezione e l'imballaggio finale.
L'integrazione di più materiali o componenti in un unico pezzo stampato può ridurre il numero di singoli pezzi da movimentare e assemblare.
Un processo di stampaggio controllato può fornire un posizionamento più coerente del materiale secondario rispetto all'assemblaggio manuale, in particolare quando vengono utilizzati strumenti adeguati e sistemi di caricamento automatizzati.
Quando il processo di stampaggio secondario sostituisce con successo l’applicazione di adesivo, il fissaggio meccanico o un’altra operazione di assemblaggio, i produttori possono semplificare il flusso di lavoro di produzione e ridurre le potenziali variazioni legate all’assemblaggio.
Kinghepuò valutare i requisiti di formatura secondaria in base alla struttura della parte, ai materiali, al volume di produzione, ai requisiti dimensionali e all'applicazione prevista. La valutazione iniziale del processo aiuta a determinare se lo stampaggio secondario è appropriato per il componente specifico.
La formatura secondaria richiede il coordinamento tra il primo componente stampato, il metodo di trasferimento o posizionamento, il secondo stampo, i parametri di iniezione e il processo di ispezione. Questi fattori dovrebbero essere considerati insieme per stabilire un flusso di lavoro di produzione stabile.
Per le applicazioni automobilistiche, elettroniche, industriali, di consumo e di altro tipo, il materiale secondario richiesto e la struttura di stampaggio possono variare in modo significativo.Kinghesupporta i clienti nella valutazione del processo in base ai requisiti funzionali del componente finito piuttosto che trattare lo stampaggio secondario come un processo standard valido per tutti.